
El defecto que usted envía cuesta cien veces más que el que detecta.
Internalizar la inspección por rayos X, el ensayo automatizado y el estándar de imagen convierte la calidad a nivel de placa, de un juicio del operador, en una medición documentada y propia.
El fallo que no se ve es el que sale por la puerta
Un vacío de soldadura, una junta agrietada, una bola ausente bajo un BGA, nada de eso se aprecia en el exterior de un conjunto terminado. La inspección óptica ve la superficie; no puede ver el interior de una placa multicapa densa. Así que el defecto supera la línea, supera el ensayo final en un día favorable y aflora en el campo, en la computadora de misión, en el módulo de radar o en la tarjeta de aviónica, donde el coste de encontrarlo se ha multiplicado muchas veces.
Esta es la aritmética que todo fabricante electrónico conoce y que pocos aplican con la suficiente antelación. El lugar más barato para detectar un fallo es la placa. El más caro es después de que se haya integrado, enviado y desplegado. La cuestión no es si se inspecciona, sino si se inspecciona allí donde la economía todavía juega a su favor, y si la capacidad de hacerlo está bajo su propio techo o depende de la cola de un laboratorio extranjero.
Para un proveedor de defensa o aeroespacial, el segundo problema es tan agudo como el primero. Certificar la electrónica que va dentro de un conjunto crítico para el vuelo exige una medición documentada y repetible, no una apreciación subjetiva. Si esa medición depende del calendario de entregas de un laboratorio extranjero, la cadena de certificación solo será tan rápida, y tan disponible, como otro permita.
Hay un tercer coste, más silencioso que los otros dos: el coste de un proceso subjetivo. Cuando la decisión de aceptar o rechazar depende de un operador entrecerrando los ojos ante una imagen en escala de grises, dos operadores llegan a dos veredictos, y el mismo operador llega a veredictos distintos en una tarde de cansancio. Esa varianza es invisible hasta que una auditoría de cliente o un fallo en el campo la expone, y para entonces el registro no defiende la decisión. Una medición repetible no es un lujo; es la evidencia de que el proceso de calidad fue real.
Ver dentro de la placa sin abrirla
La inspección por rayos X a nivel de placa alcanza los defectos que los métodos ópticos no pueden: vacíos de soldadura, grietas, puentes, BGA faltantes y defectos de relleno de agujeros metalizados enterrados dentro de conjuntos densos. Trabaja con resolución a nivel de micra y una ampliación superior a 7.000×, y lo hace sin abrir una sola placa, algo que importa cuando la placa en cuestión es el único prototipo o una unidad devuelta en análisis de fallos.
Lo que convierte eso, de una imagen, en una decisión es la capa de software. Un paquete de imagen impulsado por IA lleva una placa desde la identificación automática, pasando por la clasificación de defectos, hasta un informe anotado, en modo manual y automático, con paquetes de análisis dedicados a características BGA, QFP, QFN y de agujero pasante. El operador deja de adivinar sobre una escala de grises y empieza a leer una medición, porcentaje de vacío por bola, porcentaje de relleno, detección de grietas, frente a un estándar que fija la propia planta.
Es seguro mantenerlo en la planta de producción en lugar de recluirlo en un búnker especializado, y está listo para una línea conectada, de modo que el registro de inspección no vive en un cajón sino que fluye hacia los sistemas que ya siguen la fabricación. Esa combinación, una celda que encuentra lo que la óptica no puede y un registro que resiste una auditoría, es lo que permite a un proveedor certificar por sí mismo la calidad a nivel de placa en lugar de externalizar a la vez el trabajo y la confianza.
Inspeccionar a gran volumen sin sacrificar velocidad por fiabilidad
Cribar un prototipo es un problema; cualificar piezas fundidas, soldaduras o conjuntos al ritmo de producción es otro. La inspección multicomponente automatizada está construida para líneas que deben inspeccionar grandes cantidades de piezas con un estándar constante, donde la fatiga del operador es en sí misma un riesgo de calidad. El reconocimiento de defectos totalmente automatizado toma la decisión de aceptación o rechazo, de modo que el rendimiento y la repetibilidad dejan de contraponerse.
La mecánica está construida para el trabajo ininterrumpido: la manipulación de giro rotatorio permite escanear una pieza mientras se carga la siguiente, la protección anticolisión resguarda cada eje y el sistema sostiene un ciclo de trabajo del 100%. Está homologado y cumple normas, con captura de datos por código de barras y almacenamiento en la nube que encajan en una línea conectada. Lo relevante no es solo la disponibilidad de la máquina, es que el estándar de inspección queda escrito en un software que el fabricante posee, en lugar de licenciarlo de un proveedor que puede cambiarlo.
No toda planta necesita una celda automatizada de alto volumen desde el primer día. Un sistema interno de rayos X de nivel de entrada es el primer paso asequible, una celda de planta que pone fin al coste y a los plazos de enviar piezas a un laboratorio externo, y que encuentra sopladuras, rechupes, porosidad e inclusiones en piezas fundidas y mecanizadas. Funciona con componentes disponibles localmente para una reparación rápida y se amplía a tomografía computarizada a medida que crece la carga de trabajo.
Poseer el estándar de imagen, no solo el equipo
El hilo que recorre todo esto es el control del estándar mismo. Un paquete de imagen personalizable y una estación de adquisición son la capa que convierte los datos brutos de rayos X en una decisión lista para auditoría. Por ser totalmente personalizable, el operador da forma al flujo de revisión, a las herramientas de defectos y a los informes según su propio estándar de inspección, en lugar de aceptar un flujo de trabajo extranjero fijo, y se integra con cualquier detector, de modo que la planta no queda atada a un único proveedor de sensores.
Incorpora rutinas normativas para validar el desempeño del detector, de modo que los resultados resistan una auditoría, y puede gobernar manipuladores para la inspección automatizada o añadir un módulo de TC con reconstrucción 3D automática. Una única base de software escala la instalación desde la radiografía en tiempo real hasta la tomografía volumétrica sin cambiar las herramientas que los operadores ya han aprendido.
Mantener la línea ensayando después de que el proveedor se marche
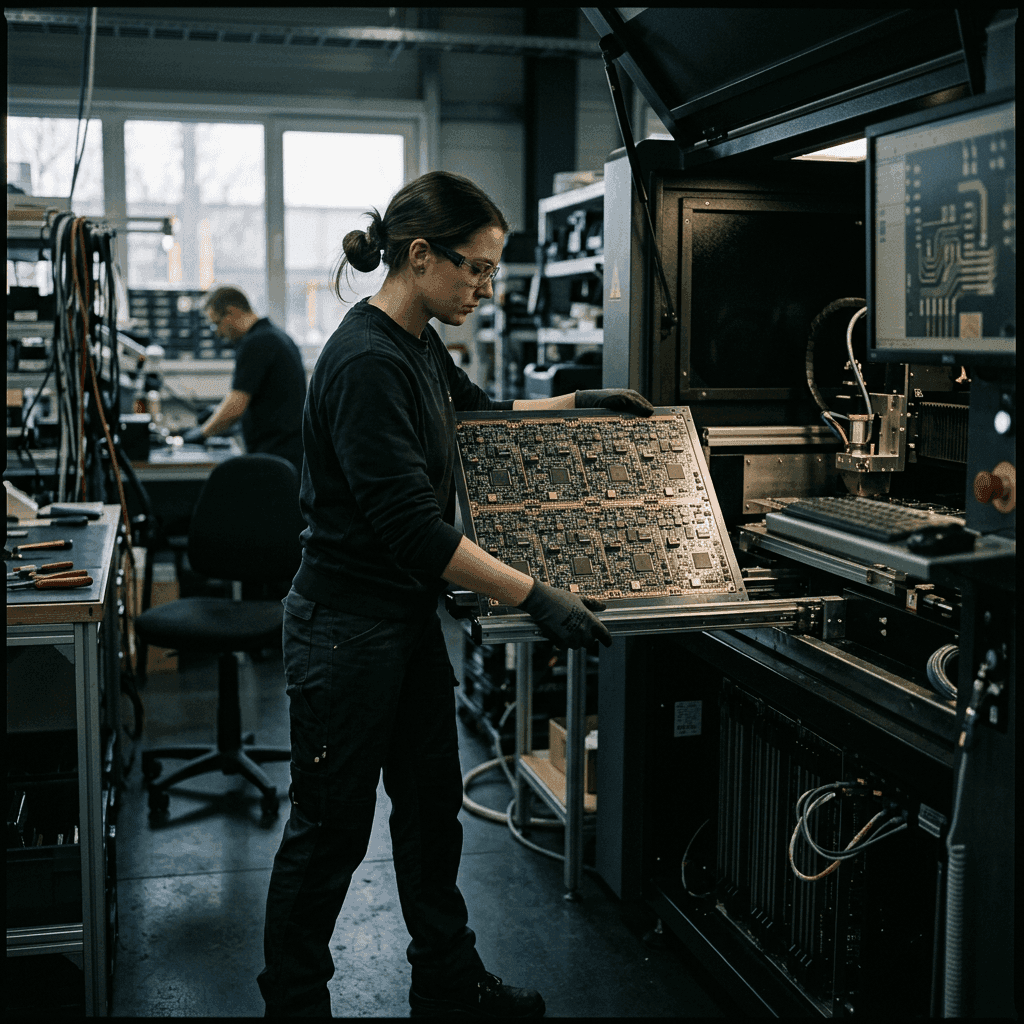
La inspección es la mitad de la historia del aseguramiento; el ensayo es la otra mitad. El equipo de ensayo automatizado y la ingeniería de obsolescencia mantienen en marcha la garantía de calidad de la electrónica en el depósito, y, tan importante como eso, aplican ingeniería inversa y reconstruyen los bancos de ensayo heredados y moribundos de los que una flota todavía depende. Cuando el proveedor original ha discontinuado un banco que nadie más quiere tocar, la alternativa es retirar una capacidad todavía útil.
En conjunto, esto es un único canal responsable para toda la cadena de aseguramiento: la celda de inspección, el estándar de imagen, el banco de ensayo y la ingeniería de obsolescencia que los sostiene. Es una vía independiente y no alineada para internalizar la calidad a nivel de placa, de modo que el fabricante posea la medición, los datos y los tiempos, y detecte el defecto mientras todavía es el barato.


