
Le défaut que vous livrez coûte cent fois celui que vous détectez.
Intégrer l'inspection par rayons X, le test automatisé et le standard d'imagerie fait passer la qualité au niveau carte du jugement d'un opérateur à une mesure documentée et maîtrisée.
Le défaut que vous ne voyez pas est celui qui part chez le client
Une soufflure de brasure, une soudure fissurée, une bille manquante sous un BGA : rien de tout cela ne se voit à l'extérieur d'un ensemble fini. L'inspection optique voit la surface ; elle ne voit pas l'intérieur d'une carte multicouche dense. Le défaut passe donc la ligne, passe le test final les bons jours, et resurgit sur le terrain, dans le calculateur de mission, le module radar ou la carte d'avionique, là où le coût de sa détection a été multiplié bien des fois.
C'est l'arithmétique que connaît tout fabricant d'électronique et que peu appliquent assez tôt. L'endroit le moins coûteux pour détecter un défaut, c'est la carte. Le plus coûteux, c'est après intégration, livraison et mise en service. La question n'est pas de savoir si l'on inspecte, mais si l'on inspecte là où l'économie reste favorable, et si la capacité de le faire se trouve sous son propre toit ou attend son tour dans la file d'un laboratoire étranger.
Pour un fournisseur de défense ou d'aéronautique, le second problème est aussi aigu que le premier. Certifier l'électronique d'un ensemble critique pour le vol suppose une mesure documentée et reproductible, non une appréciation subjective. Si cette mesure dépend du calendrier de restitution d'un laboratoire étranger, la chaîne de certification n'est jamais plus rapide, ni plus disponible, que ce que quelqu'un d'autre autorise.
Il existe un troisième coût, plus discret que les deux autres : celui d'un processus subjectif. Lorsque la décision d'accepter ou de rejeter repose sur un opérateur scrutant une image en niveaux de gris, deux opérateurs rendent deux verdicts, et le même opérateur rend des verdicts différents un après-midi de fatigue. Cette variabilité reste invisible jusqu'à ce qu'un audit client ou une défaillance sur le terrain la révèle, et le dossier ne défend alors plus la décision. Une mesure reproductible n'est pas un raffinement : c'est la preuve que le processus qualité était réel.
Voir à l'intérieur de la carte sans l'ouvrir
L'inspection par rayons X au niveau carte atteint les défauts que les méthodes optiques ne peuvent atteindre : soufflures de brasure, fissures, ponts, BGA manquants et défauts de remplissage des trous métallisés enfouis dans les ensembles denses. Elle travaille à une résolution micrométrique, avec un grossissement supérieur à 7 000×, et sans ouvrir une seule carte, ce qui compte lorsque la carte en question est l'unique prototype ou une unité retournée pour analyse de défaillance.
Ce qui transforme une image en décision, c'est la couche logicielle. Une suite d'imagerie assistée par IA mène une carte de l'identification automatique à la classification des défauts jusqu'au rapport annoté, en modes manuel et automatique, avec des modules d'analyse dédiés aux BGA, QFP, QFN et aux trous traversants. L'opérateur cesse de deviner à partir d'un niveau de gris et lit une mesure, pourcentage de soufflure par bille, taux de remplissage, détection de fissures, au regard d'un standard que l'usine fixe elle-même.
Elle peut rester en toute sûreté sur l'atelier de production plutôt que confinée dans un bunker spécialisé, et elle est prête pour une ligne connectée : l'enregistrement d'inspection ne dort pas dans un tiroir, il alimente les systèmes qui suivent déjà la fabrication. C'est cette combinaison, une cellule qui trouve ce que l'optique ne voit pas, et un dossier qui résiste à l'audit, qui permet à un fournisseur de certifier lui-même la qualité au niveau carte, au lieu d'externaliser à la fois le travail et la confiance.
Inspecter en volume sans sacrifier la vitesse à la fiabilité
Contrôler un prototype est un problème ; qualifier des pièces moulées, des soudures ou des ensembles à la cadence de production en est un autre. L'inspection multi-composants automatisée est conçue pour les lignes devant inspecter de grandes quantités de pièces selon un standard constant, là où la fatigue d'un opérateur constitue en soi un risque qualité. Une reconnaissance automatique des défauts prend la décision d'accepter ou de rejeter, si bien que débit et reproductibilité cessent de s'opposer.
La mécanique est conçue pour un fonctionnement continu : le pivotement rotatif permet d'inspecter une pièce pendant que la suivante se charge, une protection anticollision garde chaque axe, et le système soutient un cycle de service à 100 %. Il est agréé de type et conforme aux standards, avec saisie de données par code-barres et stockage cloud adaptés à une ligne connectée. L'enjeu n'est pas seulement la disponibilité de la machine : c'est que le standard d'inspection est inscrit dans un logiciel que le fabricant possède, plutôt que concédé par un fournisseur qui peut le modifier.
Toutes les usines n'ont pas besoin dès le premier jour d'une cellule automatisée à haut volume. Un système de radiographie X interne d'entrée de gamme est le premier pas abordable, une cellule d'atelier qui met fin au coût et au délai d'expédition des pièces vers un laboratoire extérieur, et qui détecte soufflures, retassures, porosités et inclusions dans les pièces moulées et usinées. Il repose sur des composants disponibles localement pour une réparation rapide, et il évolue vers la tomodensitométrie à mesure que la charge de travail augmente.
Posséder le standard d'imagerie, pas seulement le matériel
Le fil conducteur de tout cela, c'est la maîtrise du standard lui-même. Une suite d'imagerie personnalisable et sa station d'acquisition constituent la couche qui transforme les données X brutes en décision prête pour l'audit. Parce qu'elle est entièrement personnalisable, un exploitant façonne le flux de revue, les outils de défauts et le reporting selon son propre standard d'inspection plutôt que d'accepter un flux étranger figé, et elle s'intègre à tout détecteur, si bien que l'usine n'est pas liée à un unique fournisseur de capteurs.
Elle embarque des routines normalisées pour valider la performance du détecteur, afin que les résultats résistent à un audit, et elle peut piloter des manipulateurs pour une inspection automatisée ou recevoir un module CT avec reconstruction 3D automatique. Une seule ossature logicielle fait évoluer l'installation de la radiographie temps réel à la tomographie volumétrique sans changer l'outillage que les opérateurs ont appris à maîtriser.
Maintenir la ligne en capacité de test après le départ du fournisseur
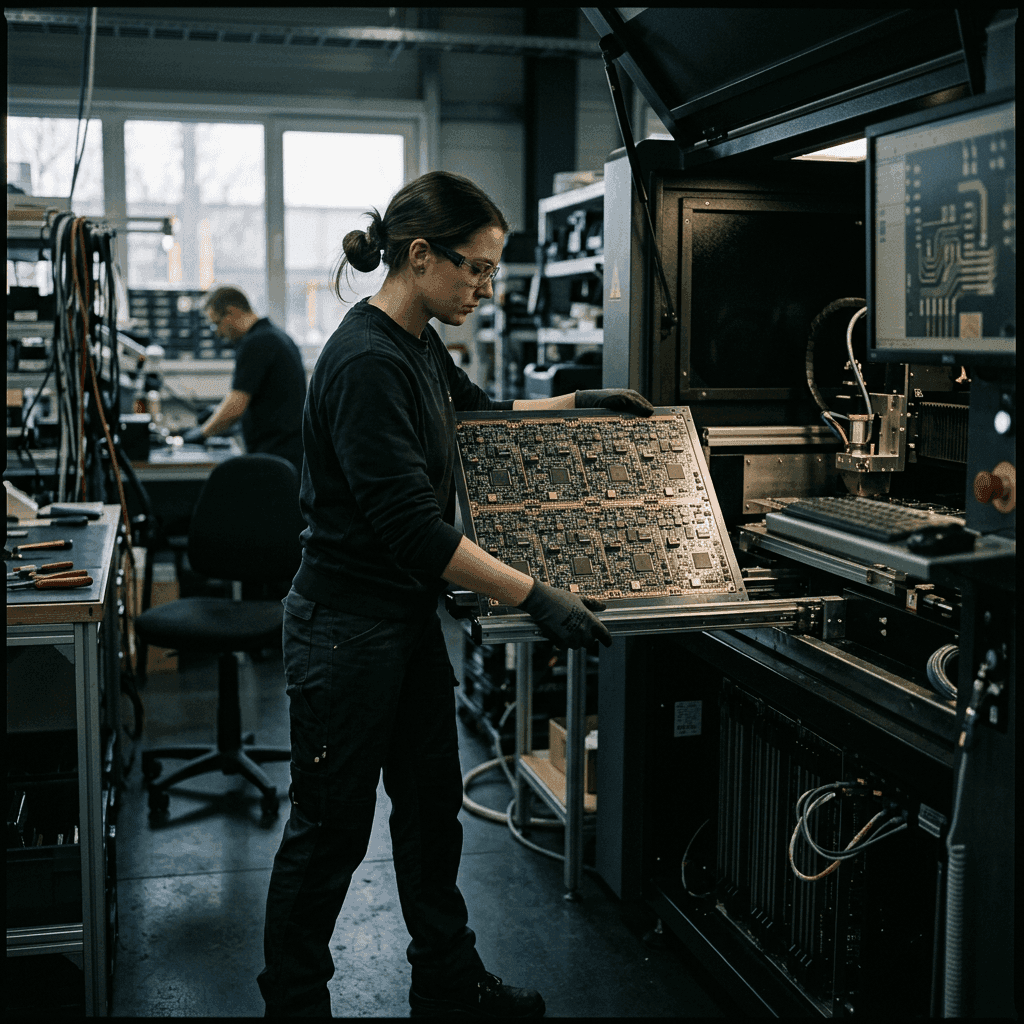
L'inspection n'est que la moitié de l'assurance ; le test en est l'autre moitié. Les équipements de test automatisés et l'ingénierie de l'obsolescence maintiennent l'assurance qualité de l'électronique en fonctionnement au dépôt, et, tout aussi important, rétro-conçoivent et reconstruisent les bancs de test hérités en fin de vie dont une flotte dépend encore. Lorsque le fournisseur d'origine a arrêté un banc que personne d'autre ne veut toucher, l'alternative est autrement de réformer une capacité encore utilisable.
Pris ensemble, cela constitue un canal unique et responsable pour toute la chaîne d'assurance : la cellule d'inspection, le standard d'imagerie, le banc de test et l'ingénierie de l'obsolescence qui les soutient. C'est une voie indépendante et non alignée pour intégrer la qualité au niveau carte, si bien que le fabricant maîtrise la mesure, les données et le calendrier, et détecte le défaut tant qu'il est encore le moins coûteux.


